نازل لیزر چیست؟ از یک قطعه کوچک تا عامل اصلی افت کیفیت برش
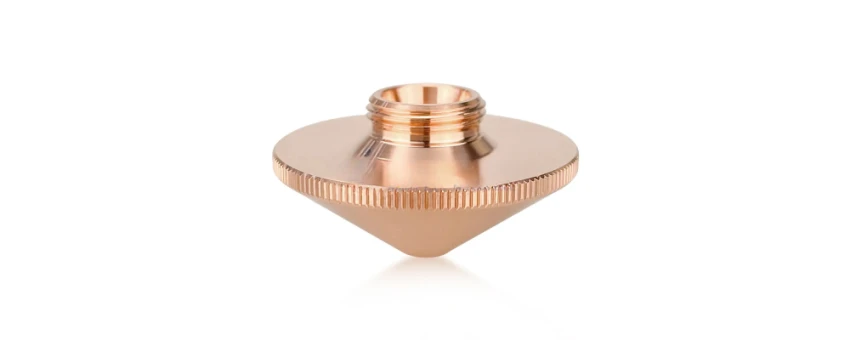
نازل لیزر قطعهای در انتهای هد برش است که جریان گاز کمکی را با شکل و مسیر مشخص به محل برش میرساند؛ به همین دلیل سلامت دهانه، هممحوری و انتخاب قطر مناسب آن مستقیما روی کیفیت خروجی اثر میگذارد. وقتی نازل کثیف، تابدار یا نامتناسب با فرآیند باشد، حتی دستگاهی با سورس قدرتمند هم ممکن است برشی با پلیسه، لبه نامنظم یا سرعت پایینتر ایجاد کند.
نازل فقط یک قطعه فلزی ساده در انتهای دستگاه نیست. این قطعه در نقطهای قرار دارد که پرتو لیزر، گاز کمکی و متریال در فرآیند برش با یکدیگر ارتباط پیدا میکنند. گاز از دهانه عبور میکند تا مواد مذاب را از ناحیه برش دور کند و شرایط مناسبتری برای ایجاد شیار برش فراهم شود.
قطر دهانه نیز موضوع مهمی است. نازلهای کوچکتر معمولا برای ورقهای نازکتر و شرایطی که جریان متمرکزتری لازم است استفاده میشوند، در حالی که برای برخی کاربردهای مرتبط با ورقهای ضخیمتر، دهانه بزرگتر انتخاب میشود. البته عدد مناسب را نمیتوان جدا از نوع هد، جنس ورق، ضخامت، گاز و پارامترهای دستگاه تعیین کرد.
انواع نازل لیزر؛ Single و Double چه تفاوتی دارند؟
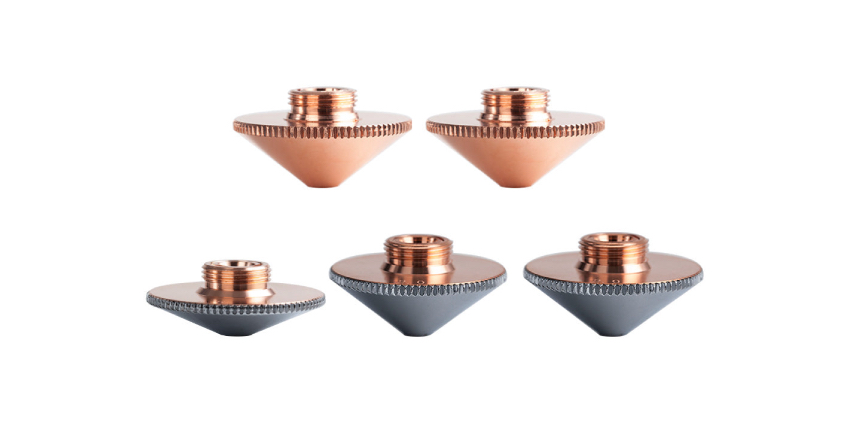
نازل Single و Double از رایجترین انواع نازل در دستگاههای برش لیزر فایبر هستند و انتخاب میان آنها باید بر اساس فرآیند برش و گاز کمکی انجام شود، نه فقط شکل ظاهری قطعه. نازل Single معمولا در کاربردهایی مانند برش با نیتروژن یا هوا برای برخی فلزات مورد استفاده قرار میگیرد، در حالی که نازل Double در بسیاری از فرآیندهای برش اکسیداسیونی با اکسیژن برای فولاد کربنی کاربرد دارد.
در مدل Single Nozzle مسیر خروج گاز یک لایه اصلی دارد و برای فرآیندهایی که جریان متمرکز گاز اهمیت زیادی دارد، گزینه رایجی محسوب میشود. در مقابل، ساختار Double Nozzle دارای مسیر دوگانه است و در برخی کاربردهای برش با اکسیژن مورد استفاده قرار میگیرد.
انتخاب اشتباه میان این دو میتواند موجب شود اپراتور برای اصلاح کیفیت برش، سراغ تغییر فشار گاز یا تنظیمات دستگاه برود؛ در حالی که مشکل از قطعه مصرفی نامناسب شروع شده است.
سایز نازل لیزر چگونه انتخاب میشود؟
قطر دهانه از پارامترهای مهم است. در بازار، نازلها با قطرهای مختلفی عرضه میشوند و نمونههایی از اندازههای کمتر از 1 میلیمتر تا چند میلیمتر وجود دارد. ضخامت ورق، نوع متریال، گاز کمکی و پارامترهای فرآیند باید همزمان در انتخاب در نظر گرفته شوند.
| نوع انتخاب | نکته مهم |
|---|---|
| قطر کوچکتر | مناسبتر برای برخی ورقهای نازک و جریان متمرکز |
| قطر متوسط | کاربرد عمومی در بسیاری از فرآیندها |
| قطر بزرگتر | مناسب برخی ورقهای ضخیمتر و شرایط با دبی گاز بالاتر |
| Single | رایج در برخی فرآیندهای برش با نیتروژن یا هوا |
| Double | رایج در برخی فرآیندهای برش اکسیژنی فولاد کربنی |
البته این جدول جایگزین جدول پارامترهای سازنده دستگاه نیست. برای انتخاب درست، مشخصات هد لیزر، توان سورس، جنس و ضخامت ورق و نوع گاز باید با دستورالعمل همان سیستم تطبیق داده شود.
از کجا بفهمیم نازل دستگاه لیزر خراب شده است؟
مهمترین نشانهها شامل تغییر شکل دهانه، گرفتگی، آسیب ناشی از برخورد، چسبیدن پلیسه و تغییر محسوس کیفیت برش است. با این حال، هر افت کیفیتی الزاما به معنی خراب بودن نازل نیست؛ فشار گاز، فوکوس، فاصله هد، هممحوری و پارامترهای برش نیز میتوانند نتیجه مشابهی ایجاد کنند.
اولین چیزی که باید بررسی شود، ظاهر دهانه است. اگر سوراخ نازل دیگر کاملا متقارن نیست، لبه آن ضربه خورده یا بخشی از دهانه تغییر شکل داده، ادامه کار با آن منطقی نیست. تابدار شدن نوک نازل میتواند مسیر خروج گاز را از حالت متقارن خارج کند.
نشانه دیگر، ایجاد پلیسه غیرعادی روی قطعه است. افزایش ناگهانی پلیسه یا تغییر کیفیت لبه برش میتواند زنگ هشدار باشد، بهخصوص زمانی که جنس ورق، برنامه و سایر تنظیمات تغییر نکرده باشند. علائم دیگری که ارزش بررسی دارند:
- گرفتگی دهانه با ذرات و پاشش مذاب
- تغییر عرض یا یکنواختی شیار برش
- آسیب ناشی از برخورد هد با ورق
- سوختگی یا تغییر شکل نوک قطعه
- افزایش غیرعادی مصرف گاز
- تغییر ناگهانی کیفیت لبه برش
- کاهش سرعت مؤثر برش
قبل از تعویض، وضعیت فشار گاز، فوکوس و هممحوری نیز بررسی شود. تعویض مداوم نازل بدون پیدا کردن علت اصلی، فقط هزینه مصرفی را بیشتر میکند.
چه زمانی باید نازل لیزر را تعویض کنیم؟
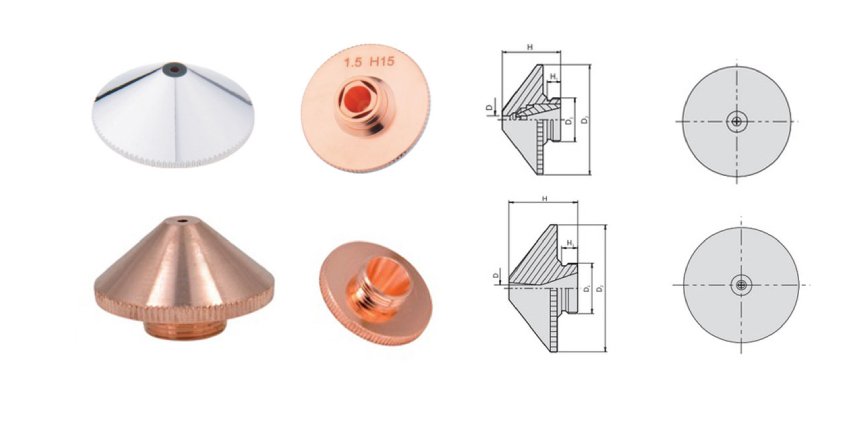
زمان تعویض با یک عدد ثابت مثل تعداد ساعت کار یا تعداد ورق تعیین نمیشود؛ معیار اصلی، وضعیت فیزیکی قطعه و عملکرد آن در فرآیند برش است. هرگاه دهانه دچار تغییر شکل، گرفتگی مؤثر، آسیب ناشی از ضربه یا آلودگی غیرقابل رفع شود، تعویض نازل تصمیم منطقیتری از ادامه کار با همان قطعه است.
یکی از اشتباهات مهم این است که اپراتور منتظر میماند تا نازل کاملا از کار بیفتد. در عمل، ممکن است کیفیت برش قبل از خرابی کامل افت کند. بنابراین بازدید چشمی و بررسی دهانه، مخصوصا هنگام مشاهده تغییر در کیفیت برش، اهمیت زیادی دارد.
برخورد هد با ورق نیز یک موقعیت مهم برای بررسی نازل است. ضربه میتواند نوک قطعه را از حالت استاندارد خارج کند؛ حتی در صورتی که آسیب با چشم غیرمسلح بسیار شدید به نظر نرسد. بعد از چنین اتفاقی، بررسی نازل و سایر اجزای مرتبط با هد ضروری است. برای خرید دستگاه برش لیزر F-3015-3000 w کلیک کنید.
| وضعیت نازل | اقدام پیشنهادی |
|---|---|
| تمیز و بدون تغییر شکل | ادامه کار همراه با بازرسی دورهای |
| آلودگی سطحی قابل پاکسازی | تمیزکاری اصولی و بررسی مجدد |
| گرفتگی دهانه | تمیزکاری یا تعویض در صورت باقی ماندن مشکل |
| دهانه بیضی یا تابدار | تعویض |
| آسیب ناشی از برخورد | تعویض و بررسی هممحوری |
| افت کیفیت پس از تعویض | بررسی فشار گاز، فوکوس، ارتفاع و تنظیمات |
آیا نازل کثیف میتواند کیفیت برش را خراب کند؟
تجمع پلیسه، ذرات و آلودگی در دهانه میتواند مسیر خروج گاز را مختل کند و جریان نامتقارن ایجاد کند. نتیجه ممکن است به شکل افت کیفیت لبه، افزایش پلیسه یا ناپایداری فرآیند دیده شود.
اما تمیزکاری نباید با فشار یا ابزار نامناسب انجام شود. دهانه نازل یک مسیر دقیق و کوچک است و تغییر شکل بسیار جزئی هم میتواند رفتار جریان گاز را تغییر دهد. به همین دلیل، استفاده از روشهای خشن برای باز کردن گرفتگی ممکن است مشکل را از یک آلودگی ساده به آسیب دائمی تبدیل کند.
پاشش مذاب نیز یکی از عواملی است که میتواند به مرور سطح و دهانه را آلوده کند. وقتی مواد زائد روی نوک نازل جمع میشوند، فاصله و شکل موثر خروج گاز تغییر میکند و عملکرد مورد انتظار از بین میرود. برای نگهداری بهتر، این موارد را جدی بگیرید:
- دهانه را مرتب از نظر گرفتگی بررسی کنید
- بعد از برخورد هد، نازل را با دقت بازبینی کنید
- هنگام تعویض، قطعه مناسب همان هد را تهیه کنید
- از نازل دارای دهانه تغییر شکلیافته استفاده نکنید
- بعد از نصب، وضعیت هممحوری را بررسی کنید
- پارامترهای گاز را فقط برای جبران یک نازل معیوب تغییر ندهید
در واقع، نگهداری نازل بخشی از کنترل کیفیت برش است، نه فقط یک کار خدماتی. وقتی این قطعه در شرایط مناسب نگه داشته شود، تشخیص ایرادهای واقعی دستگاه هم سادهتر خواهد شد.
این مقاله را از دست ندهید: در چه مواردی برش لیزر ممنوع است
هنگام خرید نازل دستگاه لیزر به چه نکاتی توجه کنیم؟
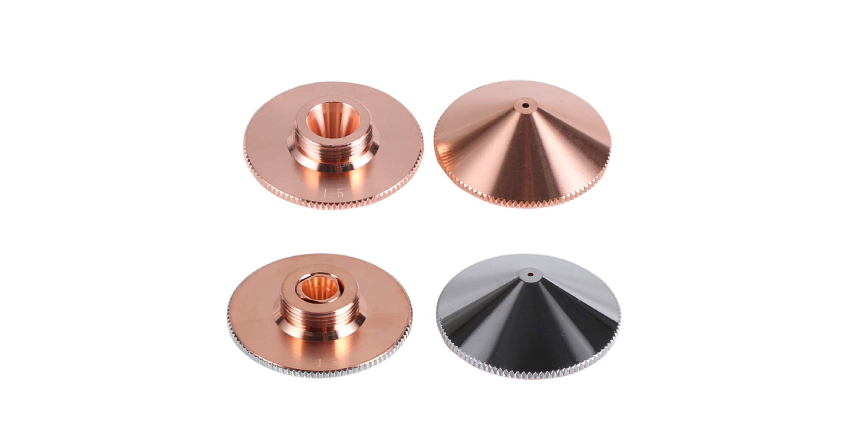
اولین معیار، سازگاری با هد دستگاه است و بعد از آن باید قطر دهانه، نوع Single یا Double، جنس قطعه و مشخصات فرآیند بررسی شود. خرید نازل فقط براساس ظاهر یا قیمت میتواند باعث ایجاد مشکل در نصب و عملکرد شود.
قبل از خرید، مدل هد را مشخص کنید. هدهای مختلف از نظر رزوه، ابعاد و ساختار اتصال یکسان نیستند. بنابراین بهتر است اطلاعات درجشده روی قطعه قبلی، کد فنی، مدل هد یا مشخصات دستگاه را با محصول جدید تطبیق دهید.
موضوع دوم، قطر دهانه است. انتخاب قطر باید با پارامترهای برش هماهنگ باشد. استفاده از نازلی که برای یک فرآیند خاص انتخاب شده، لزوما برای ورق یا گاز دیگری نتیجه مشابهی ایجاد نمیکند. برای خرید قیچی الکترومکانیک 2002 کلیک کنید.
کیفیت ساخت نیز اهمیت دارد. سطح داخلی صاف، دقت ابعادی و هممحوری مناسب به عبور منظمتر گاز کمک میکنند. در کاربردهای صنعتی که کیفیت برش اهمیت دارد، چند برابر شدن عمر یک قطعه یا کاهش مصرف گاز میتواند اختلاف قیمت اولیه را جبران کند. هنگام تهیه قطعه این موارد را کنترل نمایید:
- قطر دهانه
- مدل و برند هد
- جنس و کیفیت ساخت
- سازگاری با گاز کمکی
- نوع Single یا Double
- دقت رزوه و محل اتصال
- کد یا مشخصات فنی نازل
- تناسب با ضخامت و جنس متریال
سخن پایانی
نازل لیزر قطعهای کوچک اما اثرگذار در عملکرد هد برش است و سلامت آن میتواند روی جریان گاز، کیفیت لبه و پایداری فرآیند اثر بگذارد. مهمترین نکته این است که برای تعویض، منتظر خرابی کامل نمانید و تغییر شکل، گرفتگی، آسیب ناشی از برخورد یا افت غیرعادی کیفیت را جدی بگیرید.
پیش از هر تعویض، فشار گاز، فوکوس، فاصله هد و هممحوری را نیز بررسی کنید؛ چون همه مشکلات برش از نازل شروع نمیشوند. نازل لیزر را متناسب با مدل هد، قطر دهانه، جنس و ضخامت متریال و گاز کمکی انتخاب کنید تا هزینههای ناشی از آزمونوخطا کاهش پیدا کند. برای خرید خم کن هیدرولیک Panbrake 4003 کلیک کنید.
سوالات متداول
نازل لیزر چه کاری انجام میدهد؟
نازل در انتهای هد برش قرار میگیرد و گاز کمکی را به ناحیه برش هدایت میکند. هندسه دهانه و هممحوری آن روی جریان گاز و در نتیجه کیفیت فرآیند اثر میگذارد.
هر چند وقت یکبار باید نازل دستگاه لیزر را عوض کرد؟
برای همه دستگاهها نمیتوان یک بازه زمانی ثابت تعیین کرد. تغییر شکل دهانه، آسیب، گرفتگی مؤثر و افت کیفیت برش معیارهای مهمتری برای تصمیمگیری هستند.
تفاوت نازل Single و Double چیست؟
Single و Double از نظر ساختار و کاربرد فرآیندی متفاوتاند. Single در برخی برشهای همراه با نیتروژن یا هوا کاربرد دارد و Double در بسیاری از کاربردهای برش اکسیژنی فولاد کربنی استفاده میشود. مشخصات سازنده دستگاه باید مبنای انتخاب باشد.
آیا خرابی نازل باعث ایجاد پلیسه میشود؟
میتواند یکی از عوامل باشد. نازل کثیف، فرسوده یا آسیبدیده ممکن است جریان گاز نامتقارن ایجاد کند و کیفیت لبه را تغییر دهد؛ با این حال فشار گاز، فوکوس و پارامترهای دیگر نیز باید بررسی شوند.
آیا نازل بزرگتر همیشه برای ورق ضخیمتر بهتر است؟
خیر. قطر دهانه باید با فرآیند، ضخامت متریال، گاز کمکی و پارامترهای دستگاه هماهنگ باشد. بزرگتر بودن دهانه بهتنهایی به معنی عملکرد بهتر نیست.
منبع: