اعوجاج در جوشکاری چیست؟ علت تاب برداشتن فلز و 12 روش موثر برای پیشگیری
قطعهای که پیش از جوشکاری کاملا صاف و همراستا بوده، ممکن است پس از سرد شدن، دچار خمیدگی، پیچش یا تغییر زاویه شود. اعوجاج در جوشکاری و تابیدگی قطعات فلزی نتیجه انبساط و انقباض نامتوازن در اثر حرارت هستند؛ پدیدهای که گاهی حتی با وجود استحکام مناسب اتصال، ابعاد نهایی قطعه را از محدوده مجاز خارج میکند.
اعوجاج در جوشکاری چیست؟
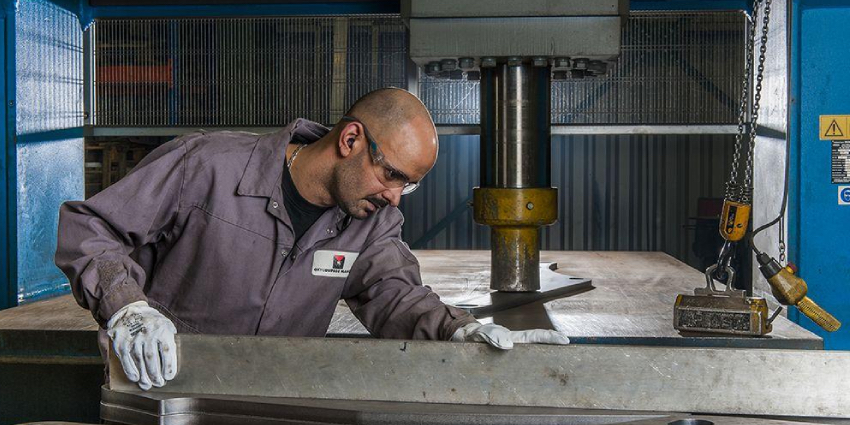
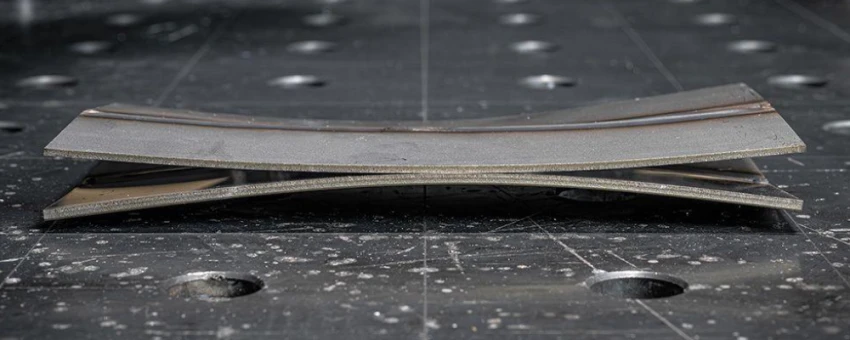
اعوجاج در جوشکاری (Welding Distortion) به هرگونه تغییر ناخواسته در شکل، ابعاد یا موقعیت قطعه فلزی گفته میشود که در جریان جوشکاری یا پس از سرد شدن اتصال به وجود میآید. این تغییر ممکن است به شکل خم شدن ورق، جمع شدن لبهها، پیچ خوردن پروفیل یا تغییر زاویه دو قطعه متصلشده دیده شود.
علت اصلی این اتفاق، توزیع نامساوی دما و انقباض فلز در نواحی مختلف قطعه است. هنگامی که قوس الکتریکی یا منبع حرارتی به محل اتصال میرسد، فلز جوش و بخشهای اطراف آن گرم و منبسط میشوند. در همین زمان، قسمتهای دورتر که دمای پایینتری دارند، مانع انبساط آزادانه ناحیه گرمشده میشوند. با پایان جوشکاری، فلز مذاب جامد میشود و ناحیه داغ هنگام سرد شدن تمایل به انقباض پیدا میکند.
این انقباض در کنار محدودیت حرکت قطعه، تنشهای داخلی ایجاد میکند. چنانچه تنش ایجادشده از ظرفیت تغییر شکل الاستیک ماده فراتر برود، بخشی از تغییر شکل دائمی خواهد شد.
نقش ناحیه متأثر از حرارت در تغییر شکل قطعه
ناحیه متأثر از حرارت (HAZ) بخشی از فلز پایه است که ذوب نشده، اما در اثر گرمای جوشکاری ساختار و خواص آن تغییر کرده است.
این قسمت در کنترل اعوجاج اهمیت زیادی دارد؛ زیرا فقط فلز داخل حوضچه جوش منقبض نمیشود، بلکه مواد اطراف آن نیز تحت تأثیر چرخه حرارتی قرار میگیرند. سه اتفاق اصلی در این فرایند رخ میدهد:
-
انبساط موضعی فلز هنگام افزایش دما
-
محدود شدن حرکت ناحیه گرمشده توسط بخشهای سردتر
-
انقباض و ایجاد تنش هنگام سرد شدن
به همین دلیل، حتی یک اتصال ظاهرا ساده نیز میتواند باعث تغییر ابعاد کل مجموعه شود.
تفاوت اعوجاج و تنش پسماند در جوشکاری
این دو مفهوم به یکدیگر مرتبط هستند، اما معنای یکسانی ندارند. تنش پسماند به تنشهایی گفته میشود که پس از پایان جوشکاری و سرد شدن قطعه، بدون اعمال نیروی خارجی در ساختار باقی میمانند. در مقابل، اعوجاج به تغییر قابل مشاهده در هندسه قطعه اشاره دارد.
ممکن است یک قطعه به کمک گیره و فیکسچر کاملا صاف باقی بماند، اما پس از آزاد کردن مهارها، به دلیل تنشهای پسماند تغییر شکل دهد. بنابراین صاف بودن قطعه در زمان جوشکاری الزاما به معنی نبود تنش داخلی نیست.
انواع اعوجاج در جوشکاری
تغییر شکل ناشی از جوشکاری به یک حالت محدود نمیشود. نوع اتصال، ضخامت ورق، محل قرارگیری درز و نحوه توزیع حرارت تعیین میکنند که قطعه به چه شکلی تغییر وضعیت دهد. شناخت نوع اعوجاج کمک میکند بهجای استفاده از یک روش عمومی، راهکار مناسب همان مشکل انتخاب شود.
1. اعوجاج طولی (Longitudinal Distortion)
در این حالت، قطعه در امتداد خط جوش کوتاه میشود. انقباض فلز جوش در راستای طول درز، نیرویی ایجاد میکند که میتواند طول نهایی قطعه را تغییر دهد.
این مشکل در ساخت تیرها، شاسیها، ورقهای بلند و قطعاتی که در امتداد یک محور جوش ممتد دارند، اهمیت بیشتری پیدا میکند.
2. اعوجاج عرضی (Transverse Distortion)
در اعوجاج عرضی، لبههای قطعه در راستای عمود بر خط جوش به یکدیگر نزدیک میشوند. این اتفاق معمولا به دلیل انقباض فلز جوش و ناحیه اطراف آن در عرض اتصال رخ میدهد.
برای مثال، دو ورق که با اتصال لببهلب به یکدیگر جوش میشوند، ممکن است پس از سرد شدن فاصله یا عرض اولیه خود را از دست بدهند.
3. اعوجاج زاویهای (Angular Distortion)
این نوع تغییر شکل زمانی ایجاد میشود که انقباض در دو طرف ضخامت قطعه یکسان نباشد. در نتیجه، ورقها بهجای آنکه در یک راستا باقی بمانند، نسبت به یکدیگر زاویه پیدا میکنند.
جوشکاری یکطرفه، آمادهسازی نامتقارن اتصال و تفاوت حجم فلز جوش در سطح و ریشه میتوانند احتمال بروز این مشکل را افزایش دهند.
4. خمش و کمانش (Bowing and Buckling)
خمش زمانی اتفاق میافتد که قطعه در امتداد طول یا عرض خود حالت قوسی پیدا کند. این وضعیت در ورقهای بلند و نازک و تیرهای فلزی مشاهده میشود.
کمانش با خمش معمولی تفاوت دارد. در کمانش، تنشهای فشاری میتوانند باعث ناپایداری ورق و ایجاد موج یا تغییر شکل ناگهانی شوند. به همین دلیل، صاف کردن یک ورق کمانشیافته همیشه با یک نیروی ساده امکانپذیر نیست.
5. پیچش (Twisting)
در پیچش، بخشهای مختلف قطعه حول محور طولی خود چرخش پیدا میکنند. این اتفاق در پروفیلهای جعبهای، قابهای فلزی و سازههایی که درزهای اتصال آنها به شکل نامتقارن اجرا شدهاند، دیده میشود. برای خرید خم کن هیدرولیک Panbrake 2004 کلیک کنید.
مهمترین علتهای پیچیدگی و تابیدگی قطعات بعد از جوشکاری
جهت پیشگیری موثر، باید عواملی را شناخت که باعث میشوند انقباض در قسمتهای مختلف یک قطعه به شکل یکسان اتفاق نیفتد. در بسیاری از پروژهها، اعوجاج نتیجه یک اشتباه منفرد نیست؛ بلکه از ترکیب چند عامل به وجود میآید.
|
عامل ایجادکننده |
تأثیر بر قطعه |
|---|---|
|
ورودی حرارت زیاد |
افزایش انبساط و انقباض موضعی |
|
سرعت نامناسب حرکت تورچ |
توزیع غیریکنواخت گرما |
|
حجم بیش از حد فلز جوش |
افزایش نیروی انقباضی |
|
اجرای نامتقارن پاسها |
ایجاد تغییر شکل زاویهای |
|
ضخامت کم ورق |
افزایش احتمال خمش و کمانش |
|
فاصله نامناسب ریشه |
افزایش حجم فلز پرکننده |
|
مهار نامناسب قطعه |
حرکت کنترلنشده هنگام انقباض |
|
توالی اشتباه جوشکاری |
تجمع تغییر شکل در یک جهت |
تاثیر ورودی حرارت و تعداد پاسها
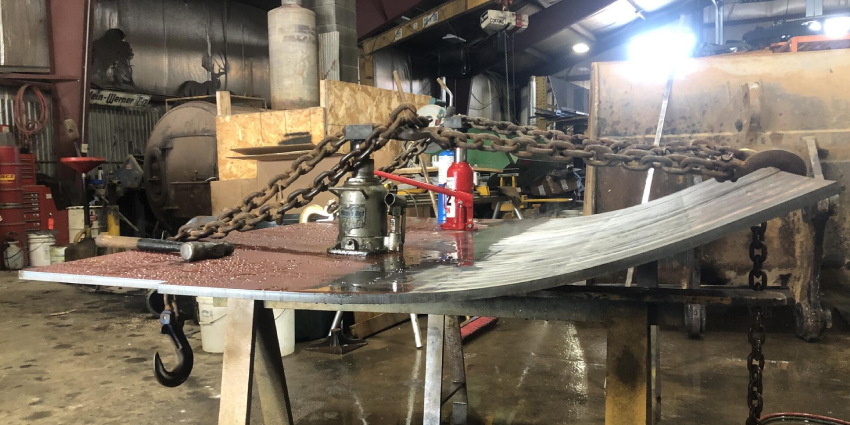
ورودی حرارت (Heat Input) یکی از عوامل مهم در ایجاد تغییر شکل است. هرچه انرژی بیشتری به ناحیه اتصال وارد شود، حجم بیشتری از فلز تحت تأثیر چرخه حرارتی قرار میگیرد.
بااینحال، کاهش بیرویه حرارت نیز راهکار مناسبی نیست؛ زیرا ممکن است باعث عدم ذوب کافی، نفوذ ناقص یا ایجاد عیوب جوششود.
تعداد پاسها نیز باید با دقت انتخاب شود. پاسهای متعدد میتوانند انقباضهای تکرارشونده ایجاد کنند، اما اجرای یک پاس بسیار بزرگ نیز ممکن است مقدار انقباض طولی و عرضی را افزایش دهد.
بنابراین، تعداد پاس بهتنهایی معیار مناسبی برای انتخاب روش نیست و باید نوع اتصال، ضخامت و حجم فلز موردنیاز بررسی شود.
این مقاله را از دست ندهید: نکات ایمنی کار با قیچی هیدرولیک را میدانید؟
تاثیر طراحی اتصال و اندازه جوش
یکی از اشتباهات رایج در ساخت قطعات فلزی، اجرای جوشی بزرگتر از اندازه موردنیاز است. فلز اضافی پس از سرد شدن منقبض میشود و نیروی بیشتری به قطعه وارد میکند. در نتیجه، افزایش اندازه گرده جوش لزوماً به معنی افزایش کیفیت یا استحکام اتصال نیست.
-
ابعاد جوش با الزامات مهندسی مطابقت داشته باشد.
-
فاصله ریشه در محدوده مجاز قرار بگیرد.
-
زاویه پخ متناسب با ضخامت انتخاب شود.
-
از اجرای جوش اضافی و غیرضروری خودداری شود.
12 روش موثر برای جلوگیری از اعوجاج در جوشکاری
پیشگیری از تغییر شکل باید از مرحله طراحی و آمادهسازی قطعه آغاز شود، نه زمانی که ورق تاب برداشته و نیاز به اصلاح دارد. روشهای زیر از مهمترین راهکارهای کنترل این پدیده در محیطهای صنعتی هستند.
1. کنترل ورودی حرارت (Heat Input Control)
حرارت ورودی را در محدوده مجاز دستورالعمل جوشکاری نگه دارید. انتخاب آمپر، ولتاژ و سرعت حرکت مناسب باعث میشود گرمای اضافی به قطعه وارد نشود.
در این مرحله باید به ضخامت فلز پایه، نوع الکترود یا سیم جوش و فرآیند مورد استفاده توجه کرد.
2. استفاده از جوشکاری متعادل (Balanced Welding)
در اتصالهایی که امکان جوشکاری از دو طرف وجود دارد، اجرای متناوب پاسها در دو سمت اتصال میتواند انقباض را متعادل کند.
برای مثال، بهجای تکمیل تمام پاسهای یک طرف و سپس رفتن به سمت دیگر، پاسها بهصورت متقارن اجرا میشوند تا تغییر زاویه ایجادشده در یک سمت، توسط سمت مقابل کنترل شود.
3. استفاده از روش جوشکاری پسگامی (Backstep Welding)
در این روش، درز به قسمتهای کوتاه تقسیم میشود و هر بخش در جهتی مخالف با جهت کلی پیشروی کار جوش میخورد.
این شیوه به کنترل تجمع انقباض در درزهای طولانی کمک میکند. نکته مهم آن است که جهت اجرای هر قطعه جوش با جهت حرکت کلی در امتداد درز یکسان نیست.
4. اجرای جوشکاری گامبهگام (Skip Welding)
در این روش، بهجای جوشکاری پیوسته از ابتدای درز تا انتها، بخشهای مشخصی از اتصال با ترتیب از پیش تعیینشده جوش داده میشوند. این کار به توزیع بهتر حرارت کمک میکند و مانع تمرکز تمام انقباض در یک نقطه میشود.
5. استفاده از گیره و فیکسچر مناسب
گیرهها، شابلونها و فیکسچرهای جوشکاری قطعه را در موقعیت مناسب نگه میدارند و از جابهجایی ناخواسته آن جلوگیری میکنند.
البته مهار بیش از حد نیز میتواند تنش پسماند را افزایش دهد و احتمال ترکخوردگی را بالا ببرد. بنابراین، میزان محدودیت حرکت باید متناسب با جنس و ضخامت قطعه انتخاب شود.
6. استفاده از جوش خال (Tack Welding)
جوش خال برای تثبیت اولیه قطعات و حفظ فاصله ریشه کاربرد دارد. تعداد، طول و فاصله این جوشها باید متناسب با ابعاد اتصال باشد.
جوش خال نامناسب ممکن است هنگام اجرای جوش اصلی باعث بسته شدن فاصله اتصال یا جابهجایی لبهها شود. همچنین جوشهای موقتی که قرار است در اتصال نهایی باقی بمانند، باید از نظر کیفیت و سازگاری با دستورالعمل جوشکاری بررسی شوند.
7. پیشتنظیم و پیشخمش قطعه (Presetting and Pre-bending)
در این روش، قطعه پیش از شروع کار با زاویه یا انحنای کنترلشدهای قرار میگیرد تا انقباض پس از جوشکاری آن را به موقعیت نهایی نزدیک کند.
برای نمونه، اگر تجربه ساخت قطعه نشان دهد که یک اتصال پس از سرد شدن به سمت بالا خم میشود، میتوان با محاسبه و آزمون اولیه، پیشخمش مناسبی در جهت مخالف ایجاد کرد. این روش نباید بهصورت حدسی و بدون اندازهگیری اجرا شود.
8. کاهش حجم فلز جوش
از اجرای گردههای بزرگتر از مقدار موردنیاز خودداری کنید. حجم فلز پرکننده رابطه مستقیمی با میزان انقباض دارد.
بهخصوص در اتصالات گوشهای، افزایش بیدلیل اندازه جوش میتواند تغییر زاویه و تابیدگی ورق را تشدید کند.
9. انتخاب توالی مناسب برای جوشکاری
ترتیب اتصال قطعات در سازههای بزرگ اهمیت زیادی دارد. جوشکاری باید به شکلی برنامهریزی شود که انقباض یک اتصال، باعث تشدید تغییر شکل اتصال مجاور نشود.
در برخی سازهها، اجرای ابتدا یا انتهای یک مجموعه میتواند نتیجه متفاوتی نسبت به شروع کار از مرکز داشته باشد؛ بنابراین توالی مناسب باید با توجه به هندسه و میزان آزادی حرکت قطعات تعیین شود.
10. استفاده از سختکنندهها (Stiffeners)
در ورقهای نازک و بلند، نصب سختکنندههای طولی میتواند مقاومت قطعه در برابر خمش را افزایش دهد. برای خرید خم کن هیدرولیک Panbrake 2506 کلیک کنید.
این قطعات اغلب به شکل تسمه یا نبشی در موقعیتهای مناسب قرار میگیرند. محل نصب آنها باید بهگونهای باشد که مانع دسترسی به محل جوش و اجرای صحیح اتصال نشود.
11. انتخاب فرآیند و سرعت مناسب جوشکاری
روش جوشکاری باید با نوع قطعه، ضخامت و کیفیت موردنیاز هماهنگ باشد. فرآیندهایی با تمرکز حرارتی مناسب و سرعت اجرای کنترلشده میتوانند در کاهش تغییر شکل موثر باشند.
برای مثال، در برخی کاربردها استفاده از جوشکاری TIG به دلیل تمرکز بیشتر منبع حرارتی میتواند تغییر شکل را کاهش دهد؛ اما نتیجه نهایی به سرعت حرکت، ورودی حرارت و شرایط اتصال نیز وابسته است.
12. اندازهگیری و کنترل ابعادی در حین اجرا
اندازهگیری را به پایان کار موکول نکنید. بررسی ابعاد پس از مراحل مشخص جوشکاری کمک میکند تغییر شکل پیش از انباشته شدن شناسایی شود.
-
گونیا برای کنترل زاویه
-
شابلون برای کنترل هندسه قطعات
-
خطکش و شمشه برای بررسی صافی
-
کولیس و میکرومتر برای اندازهگیری ابعاد
-
ساعت اندیکاتور برای اندازهگیری انحراف
کدام روش پیشگیری برای هر نوع اعوجاج مناسبتر است؟
انتخاب روش کنترل باید با نوع تغییر شکل هماهنگ باشد. جدول زیر یک راهنمای اولیه برای انتخاب راهکار در محیط کارگاه است.
|
نوع تغییر شکل |
روشهای پیشنهادی |
|---|---|
|
انقباض طولی |
جوش متناوب، کاهش حجم جوش، توالی مناسب |
|
انقباض عرضی |
جوش خال، فیکسچر، کنترل فاصله ریشه |
|
اعوجاج زاویهای |
جوشکاری متعادل، پیشتنظیم، اتصال متقارن |
|
خمش طولی |
سختکننده، کنترل توالی، مهاربندی |
|
کمانش ورق |
کنترل حرارت، کاهش تنش فشاری، تقویت موضعی |
|
پیچش پروفیل |
مهار مناسب، جوش متقارن، تثبیت گوشهها |
چگونه اعوجاج قطعه جوشکاریشده را اصلاح کنیم؟
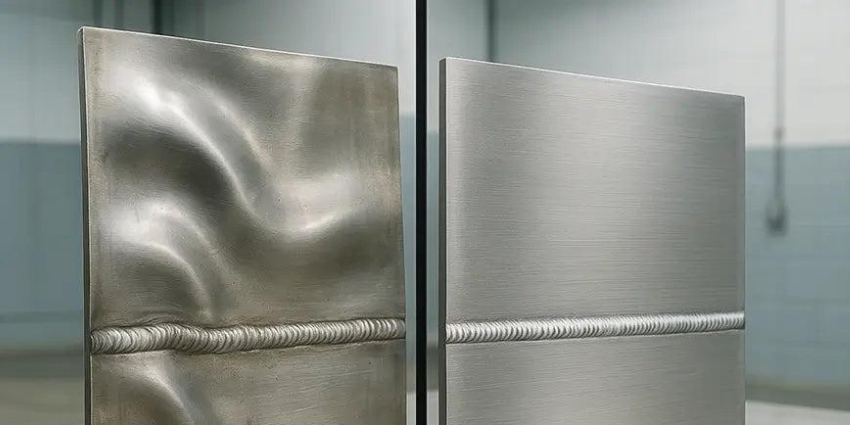
اگر قطعه پس از جوشکاری تغییر شکل داده باشد، ابتدا باید مقدار و جهت انحراف مشخص شود. اصلاح بدون اندازهگیری ممکن است باعث ایجاد تغییر شکل جدید یا آسیب به اتصال شود. برای خرید قیچی هیدرولیک 6003 کلیک کنید.
اصلاح مکانیکی با پرس و فیکسچر
برای اصلاح خمش و برخی تغییر شکلهای هندسی میتوان از پرس هیدرولیک، جک و تجهیزات اندازهگیری استفاده کرد.
در این روش، نیروی کنترلشدهای در جهت مخالف تغییر شکل اعمال میشود تا قطعه به ابعاد قابل قبول بازگردد.
این روش برای قطعاتی که امکان اعمال نیروی مکانیکی دارند مناسب است؛ اما باید ظرفیت تحمل قطعه و احتمال آسیب به اتصال بررسی شود.
اصلاح حرارتی (Thermal Straightening)
در اصلاح حرارتی، بخش مشخصی از قطعه بهصورت کنترلشده گرم میشود تا انقباض آن پس از سرد شدن، تغییر شکل قبلی را جبران کند. روشهای رایج شامل موارد زیر هستند:
-
گرمکردن خطی (Line Heating)
-
گرمکردن نقطهای (Spot Heating)
-
گرمکردن گوهای یا مثلثی (Wedge Heating)
این عملیات به مهارت، شناخت رفتار حرارتی فلز و کنترل دقیق دما نیاز دارد. گرمکردن بیش از حد ممکن است خواص مکانیکی یا ریزساختار فولاد را تغییر دهد؛ به همین دلیل، اصلاح حرارتی باید مطابق دستورالعمل فنی متناسب با جنس قطعه انجام شود.
سخن پایانی
اعوجاج در جوشکاری زمانی به یک مشکل جدی تبدیل میشود که انقباض فلز در بخشهای مختلف قطعه به شکل نامتوازن اتفاق بیفتد و ابعاد نهایی را از محدوده مجاز خارج کند. مهمترین راه کنترل این پدیده، برنامهریزی پیش از شروع کار است؛ از انتخاب اندازه صحیح جوش و کنترل حرارت گرفته تا اجرای متعادل پاسها و استفاده اصولی از فیکسچر.
سوالات متداول
1. مهمترین علت تاب برداشتن ورق بعد از جوشکاری چیست؟
اصلیترین علت، انقباض غیریکنواخت فلز جوش و نواحی اطراف آن هنگام سرد شدن است. ورقهای نازک، جوشکاری نامتقارن و ورودی حرارت نامناسب میتوانند شدت این تغییر شکل را افزایش دهند.
2. چگونه از تغییر شکل ورق نازک هنگام جوشکاری جلوگیری کنیم؟
کنترل حرارت، استفاده از جوشکاری گامبهگام، انتخاب توالی مناسب، جوش خال و مهاربندی اصولی از روشهای مؤثر هستند. همچنین باید از اجرای جوش بزرگتر از اندازه موردنیاز خودداری کرد.
3. تفاوت جوشکاری Backstep و Skip چیست؟
در Backstep، قطعات کوتاه جوش در جهت مخالف پیشروی کلی اتصال اجرا میشوند؛ اما در Skip، بخشهای مشخصی از درز با ترتیب از پیش تعیینشده جوش میخورند و لزوما جهت هر بخش مخالف مسیر کلی نیست.
4. آیا کاهش آمپر دستگاه جوش از اعوجاج جلوگیری میکند؟
کاهش ورودی حرارت میتواند به کنترل تغییر شکل کمک کند، اما پایین آوردن بیش از حد آمپر ممکن است باعث نفوذ ناقص و عدم ذوب شود. پارامترها باید با توجه به جنس، ضخامت و دستورالعمل جوشکاری انتخاب شوند.
5. آیا استفاده از گیره و فیکسچر همیشه مانع تابیدگی میشود؟
خیر. این تجهیزات حرکت قطعه را محدود میکنند، اما مهار بیش از حد میتواند تنش پسماند را افزایش دهد و احتمال ترکخوردگی را بیشتر کند. نحوه مهاربندی باید متناسب با شرایط اتصال باشد.
6. آیا اعوجاج قطعه بعد از جوشکاری قابل اصلاح است؟
بله. با توجه به نوع تغییر شکل میتوان از روشهایی مانند پرس مکانیکی، فیکسچر اصلاحی یا حرارتدهی موضعی استفاده کرد. انتخاب روش باید با در نظر گرفتن جنس فلز و خواص مکانیکی آن انجام شود.
7. کدام نوع جوشکاری اعوجاج کمتری ایجاد میکند؟
هیچ فرآیندی در تمام شرایط کمترین تغییر شکل را ندارد. تمرکز حرارت، سرعت اجرا، ضخامت قطعه و حجم فلز جوش در نتیجه مؤثرند. برای نمونه، TIG در برخی کاربردها به دلیل تمرکز حرارتی میتواند تغییر شکل کمتری ایجاد کند.
منبع: