برای تولید قفسه فلزی چه دستگاههایی لازم است؟
قفسه فلزی پیش از آنکه به انبار، فروشگاه یا کارگاه برسد، مسیری از برش ورق فولادی، ایجاد سوراخهای اتصال و شکلگیری قطعات را پشت سر میگذارد. تولید قفسه فلزی با انتخاب درست دستگاه برش، پانچ، خمکاری و در تیراژهای بالاتر رول فرمینگ آغاز میشود؛ اما همه تولیدکنندگان به یک خط ماشینآلات یکسان نیاز ندارند. تفاوت میان ساخت قفسه فروشگاهی سبک و قفسه سنگین انبار، تعیین میکند کدام تجهیزات ضروریاند و کدام دستگاهها فقط هزینه اضافی به مجموعه تحمیل میکنند.
برای تولید قفسه فلزی چه دستگاههایی لازم است؟
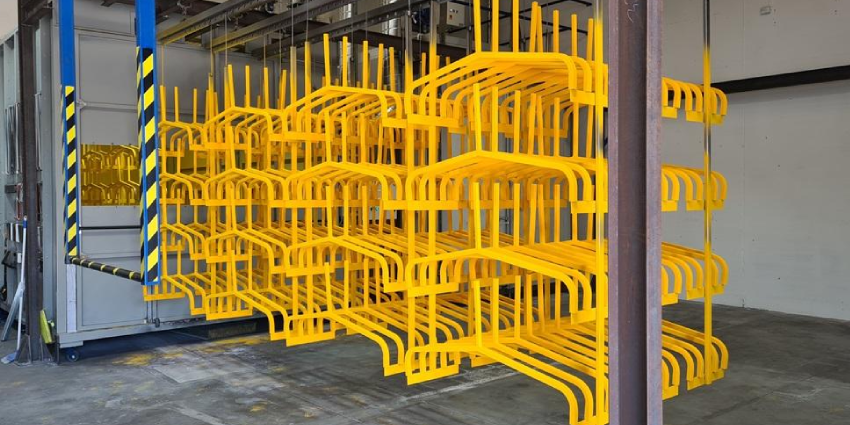
برای تولید قفسه فلزی اغلب به تجهیزات برش ورق، پانچ، خمکاری یا رول فرمینگ، جوشکاری و رنگآمیزی نیاز دارید؛ البته همه کارگاهها به تمام این دستگاهها احتیاج ندارند. نوع قفسه، ضخامت ورق، تیراژ سفارش و روش اتصال قطعات مشخص میکند که چه ماشینآلاتی باید خریداری شوند.
برای مثال، ساخت قفسه فروشگاهی سبک با تولید قفسه پالت راک انبار یکسان نیست. در مدل اول ممکن است دستگاه برش، پرس پانچ و خمکن ورق بخش مهمی از کار را انجام دهند؛ اما در تولید انبوه پروفیلهای ستون و تیرهای قفسه انبار، خط رول فرمینگ و سیستم پانچ پیوسته میتوانند سرعت و یکنواختی تولید را افزایش دهند.
پیش از خرید تجهیزات، باید مشخص کنید محصول نهایی چه اجزایی دارد؛ طبقات، ستونها، پایهها، مهاربندها، براکتها یا پنلهای پشتی. سپس برای هر قطعه، روش ساخت و اتصال مناسب را انتخاب کنید. این ترتیب مانع خرید دستگاههایی میشود که ظرفیت یا کاربردشان با سفارشهای واقعی شما هماهنگ نیست.
دستگاههای اصلی خط تولید قفسه فلزی کداماند؟
ماشینآلات موردنیاز را میتوان در چند گروه اصلی قرار داد. بعضی از آنها مستقیما قطعه را میسازند و برخی دیگر برای آمادهسازی مواد، افزایش سرعت یا کنترل کیفیت به کار میروند.
|
دستگاه یا تجهیز |
کاربرد اصلی |
ضرورت در کارگاه |
|---|---|---|
|
گیوتین یا برش CNC |
برش ورق به ابعاد موردنیاز |
برای روشهای مبتنی بر ورق تخت |
|
دستگاه پانچ یا پرس |
ایجاد سوراخ و شیار اتصال |
برای قطعات دارای سوراخ |
|
دستگاه خمکاری CNC |
ایجاد لبه و زاویه دقیق |
برای طبقات، براکتها و پنلها |
|
دستگاه رول فرمینگ |
شکلدهی پیوسته نوار فولادی |
برای تولید انبوه پروفیلها |
|
دستگاه جوش مقاومتی یا نقطهای |
اتصال قطعات و تقویتکنندهها |
برای اتصالات جوشی |
|
خط رنگ پودری |
پوششدهی و محافظت سطح |
برای محصولات نیازمند رنگ |
|
کمپرسور، ابزار اندازهگیری و میز مونتاژ |
پشتیبانی و کنترل فرایند |
متناسب با ظرفیت تولید |
1. دستگاه برش ورق فلزی؛ نقطه شروع ساخت قطعات
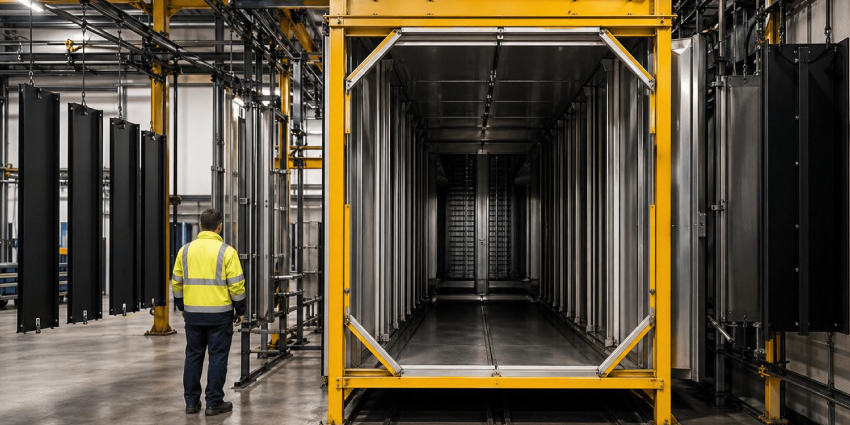
دستگاه برش، ورق فولادی را به اندازه موردنیاز برای ساخت طبقات، پنلها و سایر اجزا تبدیل میکند. انتخاب میان گیوتین، لیزر و برشهای یکپارچه خط تولید، به شکل قطعه و حجم سفارش بستگی دارد.
-
گیوتین ورقبر: برای برش مستقیم ورق در ابعاد مشخص مناسب است و در بسیاری از کارگاههای کوچک و متوسط کاربرد دارد.
-
دستگاه برش لیزر CNC: برای قطعات دارای برشهای پیچیده، شیارهای متنوع و هندسه دقیق مناسب است؛ اما هزینه خرید و بهرهبرداری آن باید با حجم سفارش سنجیده شود.
-
سیستم برش طولی یا عرضی کویل: در خطوط صنعتی، نوار فولادی یا ورق پیوسته را برای مراحل بعدی آماده میکند.
-
واحد برش اتوماتیک رول فرمینگ: پروفیل شکلگرفته را در طول برنامهریزیشده قطع میکند.
هنگام انتخاب دستگاه، فقط به حداکثر طول برش توجه نکنید. ضخامت ورق، استحکام فولاد، عرض قطعه، کیفیت لبه و دقت ابعادی نیز اهمیت دارند. دستگاهی که برای ورق نازک مناسب است، لزوما برای ورق ضخیم ستونهای قفسه سنگین عملکرد مطلوبی ندارد.
همچنین، برش نامناسب میتواند باعث ایجاد پلیسه، تغییر شکل لبه یا افزایش ضایعات شود. این ایرادها در مراحل پانچ، خمکاری و مونتاژ مشکل ایجاد میکنند. به همین دلیل، بهتر است پیش از خرید، چند نمونه از ورق واقعی پروژه را با دستگاه موردنظر آزمایش کنید.
2. دستگاه پانچ ورق؛ برای ایجاد سوراخها و اتصالات دقیق
دستگاه پانچ، سوراخها و شیارهایی را ایجاد میکند که برای اتصال طبقات به پایهها، تنظیم ارتفاع یا نصب متعلقات لازم هستند. انتخاب آن باید بر اساس الگوی سوراخکاری و تعداد قطعات تولیدی انجام شود.
در قفسههای فلزی، جای سوراخها صرفا یک ویژگی ظاهری نیست. اختلاف در فاصله سوراخها میتواند نصب قطعات را دشوار کند و در سیستمهای قابل تنظیم، مانع جاافتادن صحیح اتصالات شود.
-
پرس پانچ مکانیکی یا هیدرولیکی: برای تولید قطعات با الگوی مشخص، بهخصوص در تیراژ متوسط و بالا.
-
پانچ CNC یا پانچ برجکی: برای قطعاتی با سوراخها و شیارهای متعدد و الگوهای متغیر.
-
پانچ یکپارچه خط رول فرمینگ: برای ایجاد سوراخها روی نوار فولادی پیش از شکلدهی نهایی پروفیل.
در کنار دستگاه، باید هزینه ساخت و نگهداری قالب پانچ را نیز در نظر بگیرید. قالب نامناسب یا فرسوده میتواند کیفیت سوراخ را کاهش دهد و پلیسه ایجاد کند. انتخاب قالب مناسب، فاصله استاندارد سوراخها و تنظیم نیروی دستگاه در کیفیت محصول نهایی مؤثرند.
برای کارگاهی که چند مدل قفسه با ابعاد متفاوت میسازد، انعطافپذیری دستگاه اهمیت زیادی دارد. در مقابل، تولیدکنندهای که هر روز تعداد زیادی قطعه مشابه میسازد، ممکن است از قالب اختصاصی و پانچ خودکار بهره بیشتری ببرد.
3. دستگاه خمکاری CNC یا رول فرمینگ
عبور از مجموعه غلتکها به پروفیل موردنظر تبدیل میکند. این دو دستگاه جایگزین کامل یکدیگر نیستند و انتخاب آنها به قطعهای بستگی دارد که میخواهید بسازید.
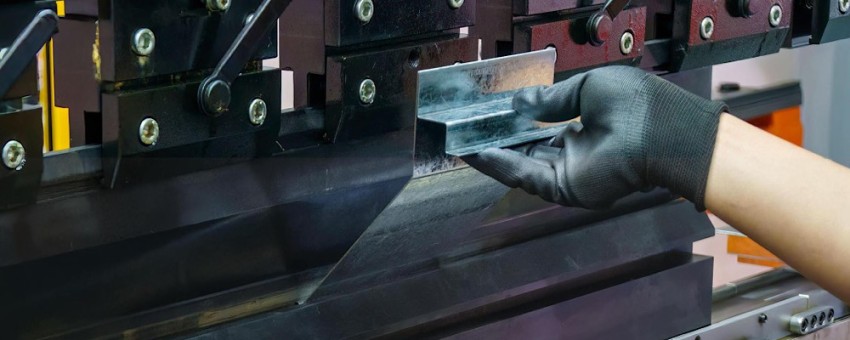
دستگاه خمکاری CNC برای تولید طبقات، لبههای برگشته، براکتها و قطعاتی با خمهای مشخص مناسب است. امکان برنامهریزی زاویه خم و تکرار تنظیمات، به ساخت قطعات هماندازه کمک میکند. البته نوع ابزار، طول خم، ضخامت ورق و محدودیت هندسی قطعه باید پیش از خرید بررسی شوند.
در مقابل، دستگاه رول فرمینگ قفسه فلزی برای شکلدهی پیوسته پروفیلهایی مانند ستونهای سوراخدار، ریلها و بعضی مدلهای طبقات کاربرد دارد. در این فرایند، نوار فولادی از چند ایستگاه غلتکی عبور میکند و بهتدریج به شکل نهایی میرسد. بسیاری از خطوط صنعتی، تغذیه، پانچ و برش را نیز با این فرایند ترکیب میکنند.
|
معیار مقایسه |
خمکن CNC |
رول فرمینگ |
|---|---|---|
|
نوع فرایند |
خمکردن ورق یا قطعه برشخورده |
شکلدهی پیوسته نوار فلزی |
|
کاربرد متداول |
طبقات، براکتها و لبهها |
ستون، ریل و پروفیلهای تکرارشونده |
|
انعطاف در ساخت قطعات متفاوت |
مناسب با تغییر برنامه و ابزار |
وابسته به طراحی خط و تنظیم غلتکها |
|
مناسب برای تولید انبوه پروفیل |
بسته به قطعه و ظرفیت |
معمولا گزینه مناسبتری برای پروفیلهای تکراری |
برای تصمیمگیری، ابتدا نقشه قطعات را آماده کنید. اگر بخش عمده سفارش شما از ورقهای برشخورده با چند خم تشکیل شده، خمکن میتواند انتخاب منطقیتری باشد. اگر تولید مداوم ستون و پروفیل با مقطع ثابت دارید، بررسی خط رول فرمینگ اولویت پیدا میکند.
4. دستگاه جوشکاری؛ برای اتصال قطعات و تقویت طبقات
دستگاه جوشکاری برای اتصال بخشهایی استفاده میشود که طبق نقشه محصول باید به یکدیگر جوش بخورند؛ بااینحال، همه مدلهای قفسه فلزی به جوشکاری نیاز ندارند. در بعضی محصولات، اتصالات مکانیکی یا روش کلینچینگ جایگزین جوش میشوند. نوع دستگاه را بر اساس جنس و ضخامت قطعات، شکل اتصال و میزان تولید انتخاب کنید:
-
جوش نقطهای مقاومتی: برای اتصال ورقهای نازک و نصب بعضی تقویتکنندههای طبقات مناسب است.
-
جوش MIG/MAG: برای اتصال برخی پروفیلها، قابها و قطعات فولادی کاربرد دارد.
-
سیستم جوشکاری رباتیک: در تولید انبوه قطعات تکراری، به افزایش یکنواختی و کاهش وابستگی به عملیات دستی کمک میکند.
-
فیکسچر و میز جوشکاری: قطعات را هنگام اتصال در موقعیت صحیح نگه میدارند و از تغییر ابعاد مجموعه جلوگیری میکنند.
نکته مهم این است که استحکام قفسه را نمیتوان تنها از روی ظاهر جوش تعیین کرد. محل اتصال، کیفیت اجرای آن، ضخامت ورق، شکل مقطع و بار طراحیشده همگی در عملکرد سازه نقش دارند. بنابراین، تجهیزات جوش باید همراه با روش اجرایی مشخص و بازرسی مناسب انتخاب شوند.
در برخی خطوط تولید طبقات فروشگاهی، تقویتکنندهها با جوش نقطهای متصل میشوند؛ در بعضی خطوط دیگر، اتصال مکانیکی یا کلینچینگ کاربرد دارد. انتخاب روش اتصال باید با توجه به طراحی محصول و الزامات فنی آن صورت بگیرد.
این مقاله را از دست ندهید: نکات ایمنی کار با قیچی هیدرولیک را میدانید؟
5. خط رنگ پودری الکترواستاتیک؛ برای پوشش نهایی قفسه
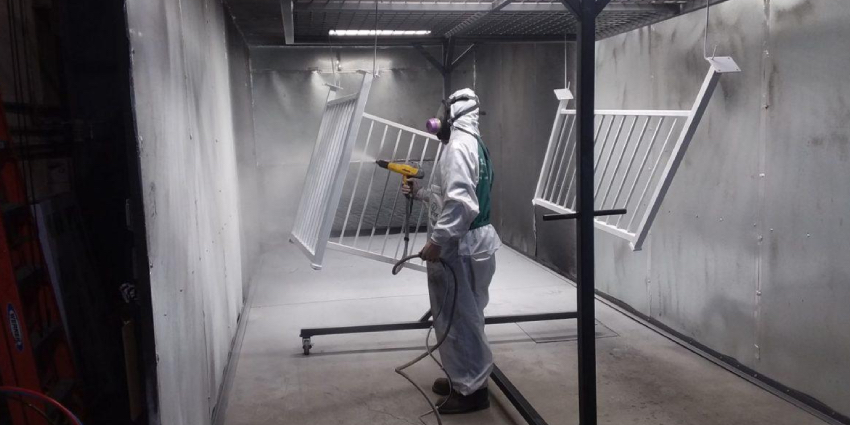
خط رنگ پودری، پوشش نهایی را روی قطعات فلزی ایجاد میکند و در صورت اجرای صحیح، به محافظت سطح و یکنواختی ظاهر محصول کمک میکند. این خط اغلب شامل آمادهسازی سطح، پاشش پودر و کوره پخت است.
-
چربیگیری و پاکسازی: حذف آلودگیها و آمادهکردن سطح برای پوشش.
-
آمادهسازی شیمیایی یا پیشتیمار مناسب: افزایش چسبندگی و کمک به مقاومت خوردگی، متناسب با جنس ورق و شرایط کاربرد.
-
پاشش الکترواستاتیک: نشاندن پودر رنگ روی سطح قطعه.
-
پخت در کوره: ایجاد پوشش نهایی طبق مشخصات فنی رنگ و شرایط توصیهشده برای پخت.
-
بازرسی پوشش: بررسی یکنواختی، ضخامت و عیوب سطحی.
در کارگاه کوچک، ممکن است کابین پاشش و کوره با ظرفیت محدود کافی باشد؛ اما در تولید انبوه، نوار نقاله، تجهیزات بازیافت پودر و سیستم کنترل فرایند میتوانند بهرهوری را بهبود دهند.
ظرفیت کوره باید با ابعاد بزرگترین قطعه، زمان پخت موردنیاز و تعداد قطعات در هر نوبت هماهنگ باشد. همچنین، انتخاب رنگ بهتنهایی تضمینکننده مقاومت در برابر زنگزدگی نیست؛ آمادهسازی سطح و شرایط محیطی نیز اهمیت دارند. در برخی محصولات ساختهشده از ورق گالوانیزه، ممکن است پوشش جداگانه لازم نباشد یا فرایند متفاوتی انتخاب شود.
مراحل تولید قفسه فلزی از ورق خام تا محصول نهایی
فرایند ساخت قفسه فلزی با آمادهسازی مواد اولیه شروع میشود و پس از شکلدهی، اتصال قطعات و کنترل کیفیت به پایان میرسد. ترتیب دقیق عملیات به نوع محصول و تجهیزات خط تولید وابسته است؛ در خطوط خودکار، چند مرحله میتوانند در یک مسیر پیوسته انجام شوند.
1. آمادهسازی ورق یا کویل فولادی
بررسی جنس، ضخامت و ابعاد مواد اولیه
2. برش و پانچ
ایجاد ابعاد، سوراخها و شیارهای اتصال
3. خمکاری یا رول فرمینگ
شکلدهی طبقات، ستونها و پروفیلها
4. اتصال و تقویت قطعات
جوشکاری یا استفاده از اتصال مکانیکی
5. آمادهسازی سطح و رنگآمیزی
اجرای پوشش متناسب با کاربرد محصول
6. کنترل کیفیت، مونتاژ و بستهبندی
بررسی ابعاد، اتصالات و کیفیت پوشش
این ترتیب، الگوی عمومی تولید است و الزاما برای همه محصولات یکسان نیست. برای نمونه، پانچ میتواند پیش از رول فرمینگ انجام شود و در برخی خطوط، عملیات برش و خمکاری در یک مجموعه ادغام میشوند. قطعاتی که نیاز به جوش دارند نیز باید پیش از رنگآمیزی نهایی متصل شوند تا پوشش روی مجموعه تکمیلشده اجرا شود. برای خرید قیچی هیدرولیک 6003 کلیک کنید.
برای راهاندازی کارگاه قفسهسازی چه تجهیزاتی لازم است؟
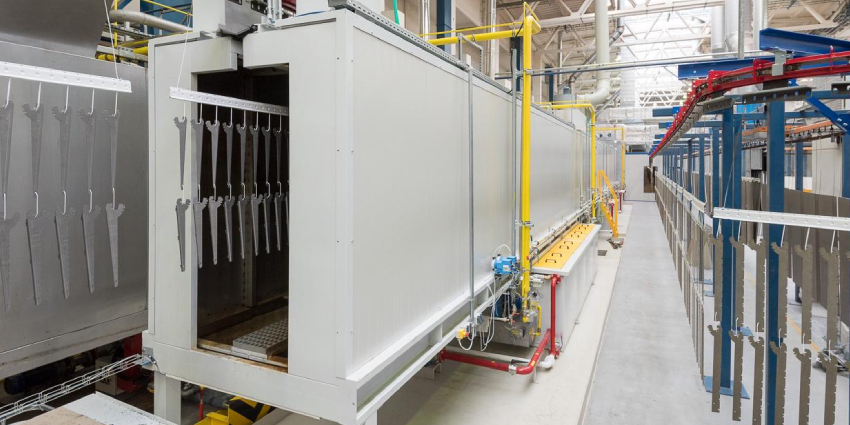
جهت شروع فعالیت، خرید یک خط تماماتوماتیک همیشه بهترین تصمیم نیست. کارگاه تازهتأسیس میتواند با تجهیزات متناسب با سفارشهای اولیه کار را آغاز کند و با افزایش تقاضا، بخشهای بیشتری را به مجموعه اضافه کند.
تجهیزات پیشنهادی برای کارگاه کوچک
در کارگاه کوچک، بهتر است روی دستگاههایی تمرکز کنید که چند نوع قطعه را با تغییر تنظیمات تولید میکنند. برش ورق، پانچ، خمکن و تجهیزات مونتاژ میتوانند هسته اولیه کار باشند.
-
دستگاه برش ورق متناسب با ضخامت مواد اولیه
-
پرس پانچ و قالبهای موردنیاز
-
دستگاه خمکاری ورق
-
دستگاه جوش متناسب با نوع اتصال
-
میز مونتاژ، گیره و فیکسچر
-
ابزار اندازهگیری و کنترل ابعاد
-
تجهیزات ایمنی و تهویه مناسب
در این مدل، میتوانید عملیات رنگآمیزی را به مجموعه دیگری بسپارید تا در ابتدای کار هزینه خرید کوره و کابین پاشش را نپردازید. البته کیفیت و زمان تحویل خدمات برونسپاری باید در برنامه تولید لحاظ شود.
تجهیزات موردنیاز برای تولید انبوه
در کارخانهای با سفارشهای پرتعداد و تکراری، خط تولید قفسه فلزی اتوماتیک میتواند شامل کویلبازکن، صافکن ورق، فیدر، پانچ پیوسته، رول فرمینگ، برش خودکار و سیستم جمعآوری قطعات باشد. با توجه به محصول، واحد جوش، تجهیزات انتقال و خط رنگ نیز به این مجموعه افزوده میشوند.
تفاوت اصلی این دو رویکرد در میزان سرمایهگذاری اولیه، سرعت تولید، نیروی انسانی موردنیاز و هزینه هر قطعه است. پیش از انتخاب، ظرفیت واقعی سفارشها را بررسی کنید؛ زیرا دستگاهی با سرعت بالا در صورت کمبود سفارش یا ناهماهنگی با مراحل بعدی ممکن است فقط هزینههای ثابت کارگاه را افزایش دهد.
هزینه راهاندازی خط تولید قفسه فلزی به چه عواملی وابسته است؟
هزینه راهاندازی را نمیتوان با اعلام یک عدد ثابت و قابلاعتماد برای همه کارگاهها برآورد کرد. ظرفیت دستگاهها، نو یا کارکرده بودن تجهیزات، میزان اتوماسیون و نوع محصول، اختلاف قابلتوجهی در سرمایه موردنیاز ایجاد میکنند.
-
نوع دستگاهها: تجهیزات دستی، نیمهخودکار و تماماتوماتیک قیمت و ظرفیت متفاوتی دارند.
-
ظرفیت تولید: افزایش سرعت و اتوماسیون ممکن است هزینه خرید و زیرساخت را بالا ببرد.
-
ضخامت و جنس ورق: بر توان موردنیاز دستگاه برش، پانچ و شکلدهی اثر میگذارد.
-
قالب و ابزار مصرفی: قالبهای پانچ، غلتکهای فرمینگ و ابزارهای خمکاری هزینه جداگانه دارند.
-
فضا و زیرساخت: برق صنعتی، تهویه، هوای فشرده، جابهجایی مواد و فضای نصب باید محاسبه شوند.
-
رنگآمیزی و کنترل کیفیت: تجهیزات تکمیلی و هزینه نگهداری آنها در بودجه لحاظ میشوند.
برای مقایسه پیشنهادهای فروشندگان، صرفا قیمت خرید را ملاک قرار ندهید. هزینه نصب و راهاندازی، آموزش اپراتور، خدمات پس از فروش، قطعات یدکی، مصرف انرژی و زمان تعویض قالب را نیز بررسی کنید.
بهترین روش این است که از چند فروشنده، پیشنهاد فنی و مالی بر مبنای نقشه قطعه، جنس ورق، ضخامت، ابعاد و ظرفیت موردنیاز دریافت کنید. این کار امکان مقایسه واقعی دستگاهها را فراهم میکند و احتمال خرید تجهیزات نامتناسب را کاهش میدهد.
هنگام خرید دستگاه تولید قفسه فلزی به چه نکاتی توجه کنیم؟
پیش از امضای قرارداد، مشخصات دستگاه را با فرایند واقعی تولید تطبیق دهید. عباراتی مانند سرعت بالا یا دقت زیاد بهتنهایی برای تصمیمگیری کافی نیستند؛ باید معلوم باشد دستگاه در چه شرایطی به این عملکرد میرسد.
-
ضخامت و جنس ورق با ظرفیت دستگاه سازگار باشد.
-
ابعاد قطعات و طول کاری با نقشه محصول تطبیق داشته باشد.
-
امکان تولید تمام پروفیلهای موردنیاز بررسی شود.
-
دقت پانچ، برش و خمکاری با نمونه عملی ارزیابی شود.
-
هزینه قالبها و زمان تغییر تنظیمات مشخص باشد.
-
خدمات تعمیر، قطعات یدکی و آموزش اپراتور در دسترس باشد.
-
ظرفیت دستگاههای بعدی خط با سرعت مرحله قبلی هماهنگ باشد.
نکته مهم دیگر، بررسی کیفیت محصول نهایی است. در تولید قفسه انبار، ظرفیت باربری فقط با انتخاب دستگاه قدرتمند تضمین نمیشود؛ طراحی مقطع، جنس فولاد، کیفیت اتصالات و آزمونهای لازم نیز باید بررسی شوند. برای قفسههای سنگین، ارزیابی مهندسی و رعایت استانداردهای مرتبط اهمیت ویژهای دارد. برای خرید خم کن هیدرولیک Panbrake 2506 کلیک کنید.
سخن پایانی
جهت ساخت قفسه فلزی، ابتدا باید نوع محصول و اجزای آن مشخص شود؛ سپس تجهیزات برش، پانچ، خمکاری یا رول فرمینگ و روش اتصال متناسب با نیاز انتخاب شوند. مهمترین نکته این است که خط تولید را بر اساس نقشه قطعات و ظرفیت واقعی سفارشها بچینید، نه فقط بر مبنای تعداد دستگاهها یا سرعت اعلامشده فروشنده.
تولید قفسه فلزی با انتخاب درست ماشینآلات میتواند به فرایندی منظمتر، کمضایعاتتر و قابلکنترلتر تبدیل شود. پیش از سرمایهگذاری، نقشه محصول، ضخامت ورق، تیراژ هدف و بودجه را مشخص کنید و از فروشندگان بخواهید توانایی تجهیزات را با نمونه واقعی نشان دهند.
سؤالات متداول
1. آیا برای ساخت قفسه فلزی باید دستگاه رول فرمینگ خرید؟
خیر. برای ساخت بسیاری از قفسههای ساده میتوان از برش ورق، پانچ و خمکاری استفاده کرد. رول فرمینگ بیشتر برای تولید پیوسته پروفیلهای تکراری و افزایش بهرهوری در تیراژ مناسب کاربرد دارد.
2. برای شروع قفسهسازی، خرید دستگاه دستدوم منطقی است؟
دستگاه کارکرده میتواند هزینه اولیه را کاهش دهد؛ به شرط آنکه وضعیت فنی، دقت عملکرد، سلامت قطعات، هزینه تعمیر و دسترسی به قطعات یدکی پیش از خرید بررسی شود.
3. آیا تمام قفسههای فلزی به جوشکاری نیاز دارند؟
خیر. برخی محصولات با جوش نقطهای یا روشهای جوشکاری دیگر ساخته میشوند؛ برخی نیز از اتصالات مکانیکی یا کلینچینگ استفاده میکنند. روش مناسب را باید بر اساس طراحی قطعه و الزامات استحکام انتخاب کرد.
4. برای تولید قفسه فروشگاهی و قفسه انبار دستگاههای یکسانی لازم است؟
بخشی از تجهیزات میتواند مشترک باشد، اما ضخامت ورق، شکل ستونها، نوع اتصال و میزان باربری متفاوت است. به همین دلیل، ممکن است تجهیزات شکلدهی، قالبها و روشهای اتصال متفاوتی نیاز باشد.
5. آیا میتوان رنگآمیزی قفسه فلزی را برونسپاری کرد؟
بله. بسیاری از کارگاهها میتوانند عملیات پوششدهی را به واحد تخصصی دیگری بسپارند. کیفیت آمادهسازی سطح، یکنواختی رنگ، زمان تحویل و هزینه حملونقل باید در این تصمیم لحاظ شود.
منبع: