راهنمای تیز کردن و تعویض تیغه دستگاه برش؛ همه نکاتی که باید بدانید
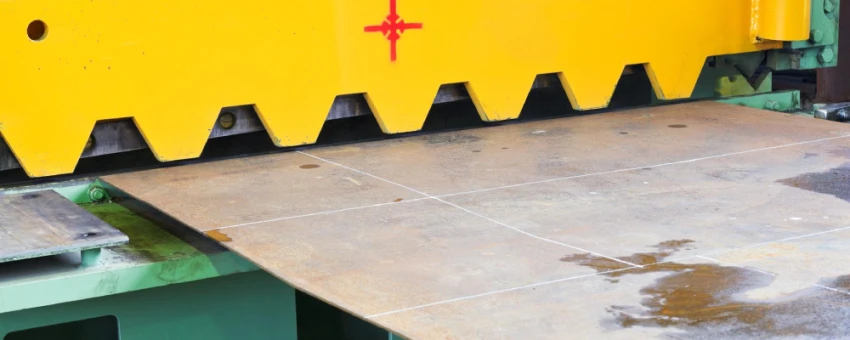
تیغه دستگاه برش یکی از قطعات تعیینکننده در کیفیت خروجی، سرعت تولید و دقت عملیات برش است. تیز کردن تیغه دستگاه برش، تعویض تیغه گیوتین، سنگزنی لبه برش و تنظیم فاصله تیغهها از جمله اقداماتی هستند که مستقیما بر کیفیت محصول نهایی و سلامت تجهیزات تاثیر میگذارند. زمانی که دستگاه بهجای ایجاد برشی صاف و یکنواخت، لبههای نامرتب ایجاد میکند یا برای عبور از قطعه به نیروی بیشتری نیاز دارد، باید وضعیت تیغه بررسی شود.
تیغه دستگاه برش چه زمانی به تیزکاری نیاز دارد؟
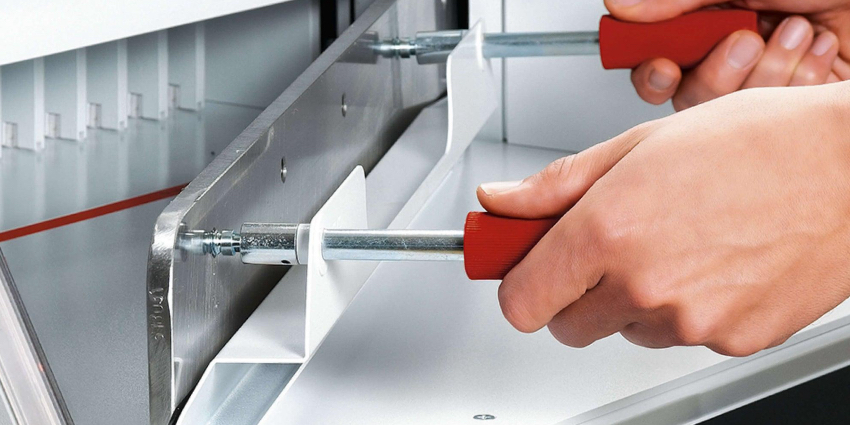
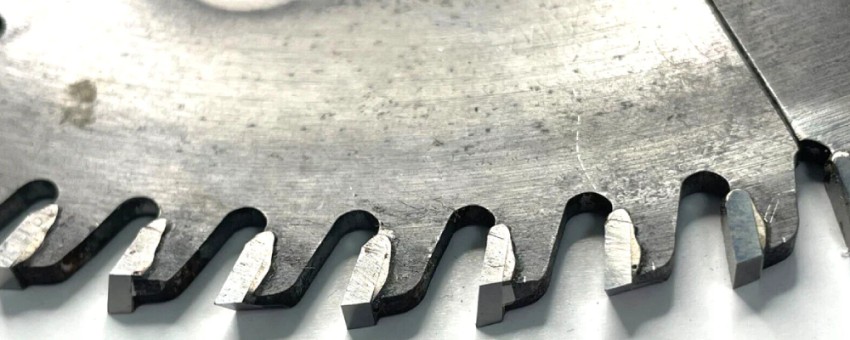
تیغه زمانی به تیزکاری نیاز دارد که لبه برنده آن در اثر استفاده مداوم، اصطکاک یا برخورد با مواد نامناسب، توانایی ایجاد برش تمیز را از دست بدهد؛ اما ساختار اصلی تیغه همچنان سالم و قابل استفاده باشد.
تشخیص بهموقع این وضعیت اهمیت زیادی دارد؛ زیرا ادامه کار با لبه کند، فشار بیشتری به مجموعه برش وارد میکند و ممکن است کیفیت قطعات تولیدی را کاهش دهد.
مهمترین نشانههای کند شدن تیغه
برای تشخیص زمان مناسب سرویس، به نشانههای زیر توجه کنید:
-
افزایش نیروی برش: دستگاه برای بریدن همان ضخامت قبلی، فشار یا توان بیشتری مصرف میکند.
-
ایجاد لبههای نامنظم: سطح برش صاف نیست و آثار پارگی، پلیسه یا ناهمواری دیده میشود.
-
باقی ماندن بخش بریدهنشده: تیغه نمیتواند تمام ضخامت قطعه را بهدرستی جدا کند.
-
ایجاد صدای غیرعادی: تغییر صدای دستگاه ممکن است نشانه برخورد نامناسب تیغهها یا تنظیم نبودن مجموعه باشد.
-
مشاهده ساییدگی لبه: سطح برنده حالت گرد، کند یا فرسوده پیدا کرده است.
البته هرکدام از این نشانهها الزاما به معنای کند بودن تیغه نیستند. برای مثال، باقی ماندن قسمت کوچکی از ورق پس از برش میتواند به تنظیم نبودن فاصله تیغهها یا فرسودگی قطعه زیرین نیز مربوط باشد.
چه زمانی تیزکاری دیگر کافی نیست؟
تیزکاری زمانی منطقی است که مقدار مناسبی از ضخامت و ساختار تیغه باقی مانده باشد. وجود ترک، شکستگی عمیق، تاببرداشتن یا کاهش ضخامت فراتر از محدوده مجاز، امکان بازسازی مطمئن را محدود میکند.
در چنین شرایطی، استفاده از تیغه جدید انتخاب ایمنتری خواهد بود. برای خریدقیچی الکترومکانیک 2504 کلیک کنید.
مراحل تیز کردن تیغه دستگاه برش به روش اصولی
تیز کردن تیغه باید با حفظ هندسه لبه برنده و مشخصات فنی قطعه انجام شود. این کار برای تیغههای صنعتی اغلب به دستگاه سنگزنی دقیق و نیروی متخصص نیاز دارد؛ زیرا برداشت نامتقارن فلز میتواند عملکرد مجموعه برش را مختل نماید.
1. بررسی وضعیت اولیه تیغه
پیش از شروع عملیات، تیغه از نظر ترک، شکستگی، خوردگی، تابیدگی و میزان سایش بررسی میشود. همچنین باید مشخص شود که آیا قطعه قبلا چند مرتبه سنگزنی شده و چه مقدار از ضخامت اولیه آن باقی مانده است. این بررسی مشخص میکند که تیزکاری مجدد امکانپذیر است یا باید قطعه تعویض شود.
2. جداسازی و آمادهسازی تیغه
در دستگاههایی که برای تیزکاری به جداسازی تیغه نیاز دارند، ابتدا باید دستگاه کاملا از منبع انرژی جدا و در برابر راهاندازی ناخواسته ایمن شود. سپس مطابق دستورالعمل همان مدل، تیغه با ابزار مناسب و تجهیزات محافظتی از محل نصب خارج میشود. برای تیغههای بزرگ و سنگین، جابهجایی باید با تجهیزات حمل مناسب و تعداد نیروی کافی انجام شود.
3. سنگزنی لبه برنده
در این مرحله، لبه تیغه با دستگاه سنگزنی مناسب بازسازی میشود. میزان برداشت فلز باید کنترلشده باشد تا ضمن حذف آثار فرسودگی، شکل هندسی اصلی حفظ شود.
-
حفظ زاویه اصلی لبه برنده
-
انتخاب سنگ مناسب با جنس تیغه
-
جلوگیری از افزایش دمای موضعی
-
کنترل یکنواختی سطح سنگخورده
-
جلوگیری از ایجاد پخ یا خوردگی ناخواسته
گرمای بیش از حد در زمان سنگزنی میتواند سختی و ویژگیهای حرارتی لبه را تغییر دهد؛ به همین دلیل کنترل شرایط خنککاری اهمیت دارد.
4. پرداخت و کنترل نهایی
پس از سنگزنی، سطح تیغه از نظر خراش، لبپریدگی و یکنواختی بررسی میشود. سپس ابعاد و زاویه لبه با مشخصات فنی قطعه تطبیق داده میشوند. در نهایت، تیغه برای نصب مجدد آماده خواهد بود.
زاویه تیزکاری را نمیتوان برای تمام تیغهها یکسان در نظر گرفت. جنس فولاد، نوع ماده برشخورده، ضخامت قطعه و مشخصات دستگاه در انتخاب زاویه مناسب نقش دارند. تغییر خودسرانه زاویه ممکن است باعث کاهش عمر تیغه یا افت کیفیت برش شود.
تفاوت تیز کردن و تعویض تیغه دستگاه برش چیست؟
تیزکاری برای بازگرداندن لبه برنده یک تیغه سالم انجام میشود؛ اما تعویض زمانی ضرورت پیدا میکند که قطعه دیگر قابلیت استفاده ایمن و دقیق نداشته باشد. انتخاب اشتباه میان این دو روش، هم هزینه نگهداری را افزایش میدهد و هم میتواند به سایر اجزای دستگاه آسیب بزند.
|
معیار بررسی |
تیز کردن تیغه |
تعویض تیغه |
|---|---|---|
|
وضعیت لبه |
کند و ساییده |
شکسته یا آسیبدیده |
|
ساختار قطعه |
سالم |
ترکخورده یا تغییرشکلیافته |
|
ضخامت باقیمانده |
در محدوده مجاز |
کمتر از حد مجاز |
|
هزینه اولیه |
معمولا کمتر |
معمولا بیشتر |
|
هدف |
بازسازی لبه برنده |
جایگزینی قطعه فرسوده |
چه عواملی انتخاب میان این دو روش را مشخص میکنند؟
اولین عامل، میزان آسیبدیدگی است. تیغهای که فقط بر اثر کار مداوم کند شده، اغلب قابلیت بازسازی دارد؛ اما وجود ترک یا تغییر شکل جدی، موضوع را از یک سرویس معمولی فراتر میبرد.
عامل دوم، تعداد دفعات تیزکاری قبلی است. هر بار سنگزنی مقداری از فلز تیغه را حذف میکند. بنابراین حتی قطعهای که ظاهراً سالم به نظر میرسد، ممکن است به حداقل ضخامت مجاز رسیده باشد.
عامل سوم، هزینه واقعی نگهداری است. گاهی تیزکاری مکرر یک تیغه فرسوده، به دلیل کاهش کیفیت برش و افزایش توقف دستگاه، از خرید قطعه جدید گرانتر تمام میشود.
پیشنهاد میشود سوابق سنگزنی، ضخامت تیغه و میزان تولید دستگاه ثبت شوند تا تصمیمگیری فقط بر اساس ظاهر قطعه نباشد. برای خرید پرس برقی 90 سانتی EB1790 کلیک کنید.
مراحل تعویض تیغه دستگاه برش صنعتی
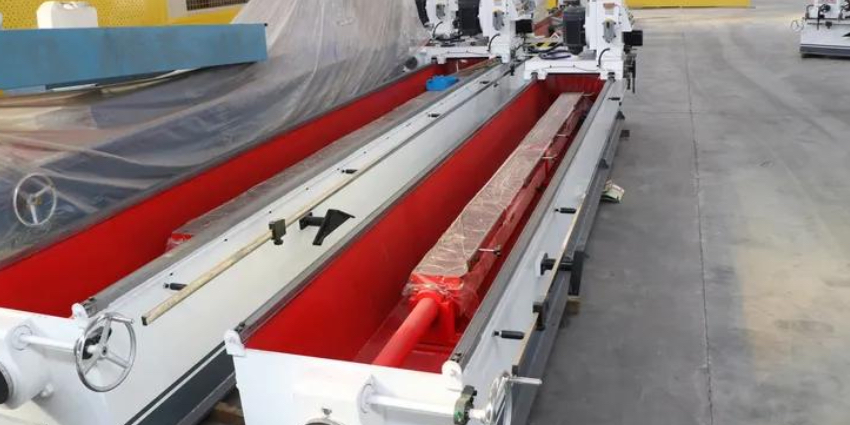
تعویض تیغه باید با رعایت ترتیب بازکردن قطعات، مهار کامل تیغه و تنظیم دقیق مجموعه انجام شود. این عملیات در دستگاههای صنعتی، بهویژه گیوتینهای هیدرولیکی، باید توسط تعمیرکار آموزشدیده و مطابق دفترچه همان مدل صورت بگیرد.
1. خاموش کردن و ایمنسازی دستگاه
پیش از هر اقدامی، دستگاه را خاموش و از منبع برق جدا کنید. در مدلهای هیدرولیکی، انرژی ذخیرهشده در مدار نیز باید مطابق دستورالعمل فنی تخلیه یا مهار شود.
-
استفاده از قفل و برچسب ایمنی
-
جلوگیری از راهاندازی ناخواسته دستگاه
-
اطمینان از ثابت بودن مجموعه متحرک
-
دور نگه داشتن دست از محدوده تماس تیغهها
-
پوشیدن دستکش مقاوم در برابر بریدگی و تجهیزات محافظتی
خاموش کردن کلید اصلی بهتنهایی همیشه برای ایمنسازی کافی نیست.
2. باز کردن تیغه فرسوده
پیچها و اتصالات نگهدارنده باید با ابزار مناسب و طبق ترتیب مشخصشده در دفترچه دستگاه باز شوند. در این مرحله، وزن تیغه اهمیت زیادی دارد؛ زیرا برخی تیغههای گیوتین طول و وزن قابل توجهی دارند.
جهت جلوگیری از سقوط یا چرخش ناگهانی، باید از تکیهگاه و تجهیزات بالابر مناسب استفاده شود. باز کردن آخرین پیچ بدون مهار تیغه میتواند خطرناک باشد.
3. بررسی محل نصب
پس از خارج کردن قطعه قبلی، محل قرارگیری آن باید تمیز و بررسی شود. وجود براده فلزی، آلودگی، زنگزدگی یا آسیب در سطح نشیمن میتواند مانع نصب صحیح شود.
همچنین وضعیت پیچها، رزوهها، نگهدارنده و قطعه مقابل باید کنترل شود. نصب تیغه جدید روی سطح آسیبدیده، احتمال جابهجایی و کاهش دقت برش را افزایش میدهد.
4. نصب تیغه جدید
قطعه جایگزین باید از نظر طول، ضخامت، جنس، زاویه لبه، محل سوراخها و مشخصات اتصال با مدل دستگاه مطابقت داشته باشد.
پس از قرارگیری تیغه، پیچها طبق ترتیب و گشتاور توصیهشده سازنده محکم میشوند. استفاده از پیچ نامناسب یا سفتکردن غیراصولی اتصالات میتواند موجب ایجاد تنش در تیغه شود.
5. تنظیم فاصله و همراستایی تیغهها
این مرحله یکی از حساسترین قسمتهای تعویض است. در گیوتینهای ورقبر، فاصله بین تیغه بالایی و پایینی باید متناسب با ضخامت و جنس ورق و مشخصات دستگاه تنظیم شود.
فاصله بیش از حد میتواند پلیسه و لبه نامنظم ایجاد کند؛ فاصله بسیار کم نیز احتمال برخورد تیغهها، افزایش بار و آسیب به لبه برنده را بالا میبرد.
پس از تنظیم، تمام محافظها و تجهیزات ایمنی باید به وضعیت صحیح بازگردند و آزمایش عملکرد مطابق دستورالعمل سازنده انجام شود.
این مقاله را از دست ندهید: آشنایی با 7 عامل مهم که باعث شکستن تیغه برش میشوند
فاصله مناسب بین تیغههای دستگاه برش چقدر است؟
فاصله بین دو لبه برنده در دستگاههای قیچیمانند، که با اصطلاح Blade Clearance شناخته میشود، یکی از عوامل اصلی کیفیت برش است. مقدار آن عدد ثابتی برای تمام دستگاهها نیست و باید بر اساس جنس و ضخامت قطعه، نوع تیغه و مشخصات سازنده تعیین شود.
برای مثال، هنگام برش ورق فلزی، تغییر ضخامت یا جنس ورق میتواند نیاز به تنظیم مجدد این فاصله داشته باشد. ورقهای ضخیمتر اغلب به تنظیم متفاوتی نسبت به ورقهای نازک نیاز دارند.
|
وضعیت تنظیم |
پیامد احتمالی |
|---|---|
|
فاصله بیش از اندازه |
افزایش پلیسه و تغییر شکل لبه |
|
فاصله کمتر از حد مجاز |
برخورد تیغهها و سایش زودهنگام |
|
فاصله نامتقارن |
اختلاف کیفیت برش در طول قطعه |
|
تنظیم صحیح |
برش یکنواخت و کاهش فشار اضافی |
در زمان تعویض تیغه، تنها محکم کردن اتصالات کافی نیست. باید موازی بودن لبهها، همراستایی و فاصله کاری نیز بررسی شود. در دستگاههای کاغذبری، قیچی ورق و برش پارچه، ساختار مکانیکی متفاوت است؛ بنابراین نمیتوان روش تنظیم یک مدل را بدون تغییر برای مدل دیگر به کار برد. برای خرید خم کن هیدرولیک Panbrake 2004 کلیک کنید.
چه عواملی عمر مفید تیغه دستگاه برش را کاهش میدهند؟
عمر مفید تیغه فقط به کیفیت فولاد اولیه مربوط نیست. نحوه استفاده، تنظیم دستگاه، جنس قطعه برشخورده و برنامه نگهداری همگی در سرعت فرسودگی نقش دارند.
-
برش مواد سختتر از ظرفیت دستگاه: فشار بیش از اندازه به لبه برنده وارد میکند.
-
تنظیم نادرست فاصله تیغهها: باعث افزایش اصطکاک و احتمال لبپریدگی میشود.
-
وجود آلودگی و براده: تماس نامناسب میان قطعات را افزایش میدهد.
-
سنگزنی غیراصولی: سختی سطح یا هندسه اصلی تیغه را تحت تأثیر قرار میدهد.
-
استفاده مداوم بدون بازرسی: تشخیص فرسودگی را به تأخیر میاندازد.
-
نگهداری در محیط مرطوب: احتمال خوردگی و زنگزدگی را بیشتر میکند.
چگونه طول عمر تیغه را افزایش دهیم؟
جهت کاهش استهلاک، چند اقدام ساده اما موثر را در برنامه نگهداری دستگاه قرار دهید:
-
پیش از شروع کار، وضعیت لبه برنده را بررسی کنید.
-
از برش موادی که خارج از ظرفیت دستگاه هستند خودداری کنید.
-
سطح تیغه و محل نصب را تمیز نگه دارید.
-
فاصله و همراستایی تیغهها را دورهای کنترل کنید.
-
تیزکاری را پیش از تشدید آسیب انجام دهید.
-
قطعات جداشده را در پوشش محافظ و محیط خشک نگهداری کنید.
-
سوابق سرویس و تعویض را ثبت کنید.
نکته مهم دیگر، توجه به جنس تیغه دستگاه برش است. تیغههای فولاد ابزار، فولاد پرکربن و انواع کاربیدی از نظر سختی، مقاومت سایشی و قابلیت تیزکاری تفاوت دارند. روش سنگزنی و ابزار مورد استفاده باید با جنس قطعه سازگار باشد.
برنامه نگهداری و بازرسی تیغه دستگاه برش
داشتن برنامه منظم برای بررسی تیغه، از تعویض زودهنگام قطعه و توقف ناگهانی خط تولید جلوگیری میکند. زمانبندی سرویس باید بر اساس حجم کار، تعداد دفعات برش، جنس مواد و توصیه سازنده تعیین شود.
|
زمان بازرسی |
اقدام پیشنهادی |
|---|---|
|
پیش از شروع هر شیفت |
بررسی ظاهری و کنترل ایمنی |
|
هنگام مشاهده افت کیفیت |
بررسی لبه و تنظیمات دستگاه |
|
در سرویسهای دورهای |
کنترل اتصالات و همراستایی |
|
پس از تیزکاری |
اندازهگیری ابعاد و کنترل لبه |
|
پس از تعویض |
بررسی فاصله تیغهها و عملکرد محافظها |
چرا ثبت سوابق نگهداری اهمیت دارد؟
ثبت تاریخ تیزکاری، تعداد دفعات سنگزنی، نوع مواد برشخورده و میزان تولید، به شناسایی الگوی فرسودگی کمک میکند.
برای مثال، ممکن است یک مجموعه تیغه در شرایط تولید مشخص، پس از مدتی دچار افت کیفیت شود. با بررسی سوابق میتوان تشخیص داد که علت اصلی، افزایش حجم کار بوده یا تنظیمات دستگاه بهدرستی انجام نشده است.
اشتباهات مهم هنگام تیز کردن و تعویض تیغه
بخش قابل توجهی از مشکلات پس از تعمیر، نه به کیفیت قطعه جدید، بلکه به خطاهای نصب و نگهداری مربوط میشود.
-
انتخاب زاویه تیزکاری بدون توجه به مشخصات تیغه: ممکن است استحکام لبه برنده را کاهش دهد.
-
برداشت بیش از اندازه فلز: ضخامت مفید قطعه را کاهش میدهد.
-
نادیده گرفتن فاصله تیغهها: میتواند کیفیت برش را مختل کند.
-
استفاده از قطعه یدکی ناسازگار: احتمال نصب نادرست و خرابی تجهیزات را افزایش میدهد.
-
بیتوجهی به محافظها: خطر تماس ناخواسته با لبه برنده را بیشتر میکند.
-
راهاندازی بدون بازرسی نهایی: احتمال بروز مشکل در نخستین چرخه کاری را افزایش میدهد.
سخن پایانی
بازگرداندن کیفیت برش همیشه به خرید یک تیغه جدید نیاز ندارد؛ گاهی تیزکاری اصولی میتواند عملکرد قطعه را احیا کند و هزینههای تعمیر را کاهش دهد. بااینحال، وجود ترک، شکستگی، تغییر شکل یا رسیدن به حداقل ضخامت مجاز، نشانههایی هستند که نباید نادیده گرفته شوند.
مهمترین نکته، تشخیص درست میان تیزکاری و تعویض و توجه به تنظیم فاصله و همراستایی پس از نصب است. بیتوجهی به این موارد حتی میتواند باعث آسیب دیدن تیغه جایگزین شود.
در نهایت، نگهداری صحیح از تیغه دستگاه برش فقط به افزایش طول عمر یک قطعه محدود نمیشود؛ بلکه به کاهش ضایعات، حفظ دقت تولید و جلوگیری از توقفهای ناخواسته کمک میکند.
سوالات متداول
1. از کجا بفهمیم تیغه دستگاه برش کند شده است؟
افزایش نیروی موردنیاز برای برش، ایجاد لبههای نامنظم، پلیسه و باقی ماندن بخشهای بریدهنشده از نشانههای احتمالی کندی هستند. البته پیش از تیزکاری باید تنظیمات و وضعیت قطعات مقابل نیز بررسی شوند.
2. چند بار میتوان تیغه دستگاه برش را تیز کرد؟
تعداد دفعات مشخص و یکسانی برای همه تیغهها وجود ندارد. ضخامت اولیه، میزان فلز برداشتشده در هر نوبت و حداقل ضخامت مجاز تعیین میکنند که قطعه تا چه زمانی قابلیت تیزکاری مجدد دارد.
3. آیا میتوان تیغه گیوتین را در محل نصب تیز کرد؟
این موضوع به ساختار دستگاه و دستورالعمل سازنده بستگی دارد. بسیاری از تیغههای صنعتی برای سنگزنی دقیق باید توسط متخصص از دستگاه جدا شوند؛ تیزکاری غیراصولی در محل میتواند خطرناک باشد.
4. چرا پس از تعویض تیغه، کیفیت برش همچنان نامناسب است؟
تنظیم نبودن فاصله تیغهها، همراستا نبودن لبهها، نصب نامناسب یا فرسودگی قطعه مقابل میتواند چنین مشکلی ایجاد کند. بهتر است مجموعه برش بهصورت کامل بررسی شود.
5. آیا جنس تیغه بر کیفیت برش تأثیر دارد؟
بله. سختی، مقاومت سایشی، چقرمگی و جنس فولاد بر عملکرد قطعه تأثیر میگذارند. انتخاب تیغه باید متناسب با نوع ماده، ضخامت قطعه و ظرفیت دستگاه انجام شود.
منبع: